


PLA или PETG: чем отличаются пластики для 3D-печати
Катушка с надписью PLA или PETG определяет не только цвет будущей детали. Материалы по-разному ведут себя при печати, переносят нагрев и изгиб, требуют разных настроек стола и охлаждения. Для фигурки, которую будут рассматривать на полке, важны аккуратные мелкие элементы. Для кронштейна или держателя большее значение имеют прочность конструкции и условия, в которых он будет работать.
Разберём основные отличия PLA и PETG без привязки к одному производителю. Формулы и добавки отличаются, поэтому перед печатью сверяйте диапазон температур на упаковке, рекомендации к поверхности стола и возможности своего принтера. При необходимости сравните 3D-принтеры в каталоге: важны не только размеры рабочей области, но и поддерживаемые материалы.
Что такое PLA и PETG
PLA — полилактид, популярный материал для FDM/FFF-печати из пластиковой нити. Его ценят за относительно простую настройку, небольшую склонность к короблению и способность хорошо передавать мелкие детали. Нить подходит для декоративных моделей, макетов, пробных корпусов и учебных проектов, если готовое изделие не подвергается сильному нагреву или серьёзным нагрузкам.
PETG — модифицированный полиэфир, который обычно выбирают для более практичных деталей: держателей, органайзеров и элементов, испытывающих умеренную нагрузку. В сравнении с обычным PLA он, как правило, лучше переносит нагрев и может быть менее хрупким при ударе. Но PETG чаще образует тонкие нити между частями модели и может слишком крепко прилипать к некоторым поверхностям стола.
Краткое сравнение материалов
| Критерий | PLA | PETG |
|---|---|---|
| Первое знакомство | Обычно проще получить аккуратный результат | Потребует внимательнее настроить температуру и перемещения |
| Внешний вид | Хорошо подходит для мелких деталей и моделей | Часто даёт более глянцевую поверхность, возможны нити |
| Нагрузка | Жёсткий, но при ударе может треснуть | Обычно более вязкий; прочность зависит от конструкции |
| Нагрев | Обычный PLA может деформироваться при повышенной температуре | Обычно переносит большее тепло, но не рассчитан на любой нагрев |
| Стол | Следуйте профилю конкретной катушки | Проверьте совместимость покрытия и способы отделения |
| Хранение | Сухой закрытый контейнер | Сухой контейнер особенно важен при длительном хранении |
Сравнение относится к обычным вариантам. PLA Plus, PLA Silk, PETG с наполнителями и другие смеси могут заметно отличаться. Для ответственной детали проверяйте паспорт именно своего пластика и проводите испытания готового изделия.
Для каких задач подходит PLA
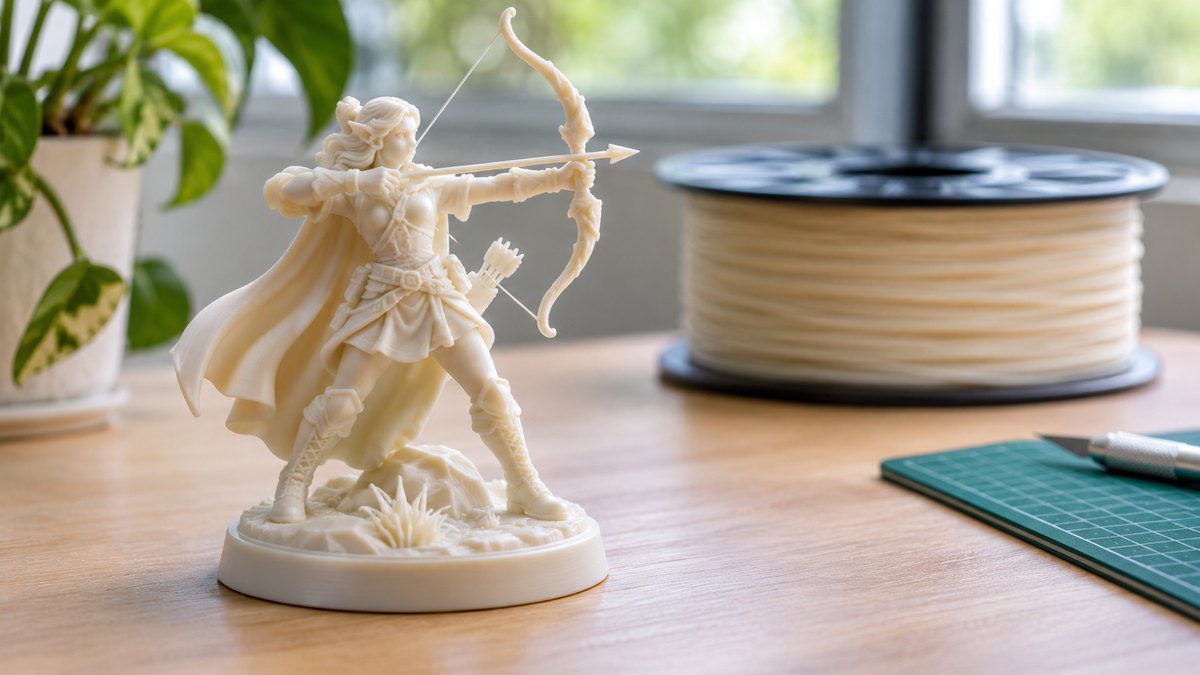
Если вы только знакомитесь с принтером, PLA удобен для калибровочных кубиков, фигурок, настольных органайзеров и макетов. На нём проще увидеть, что происходит с первым слоем, нависающими участками и мелкими элементами. Для декоративной модели часто достаточно стандартного профиля производителя принтера и катушки, а затем небольшой корректировки температуры и скорости.
PLA стоит рассмотреть для демонстрационной модели корпуса до изготовления функциональной версии. Так можно проверить габариты, расположение отверстий и посадку деталей, не расходуя дорогой материал. Внешний вид зависит от красителя, типа поверхности стола, высоты слоя и качества пластика: даже два изделия из PLA могут выглядеть по-разному.
Ограничение обычного PLA — чувствительность к теплу. Деталь на подоконнике, в закрытом автомобиле или рядом с нагревателем способна потерять форму. Для таких условий не выбирайте материал только по удобству печати: сначала оцените реальную температуру и проведите испытание образца. Даже модифицированный PLA необходимо проверять по документации конкретной марки.
Когда выбрать PETG
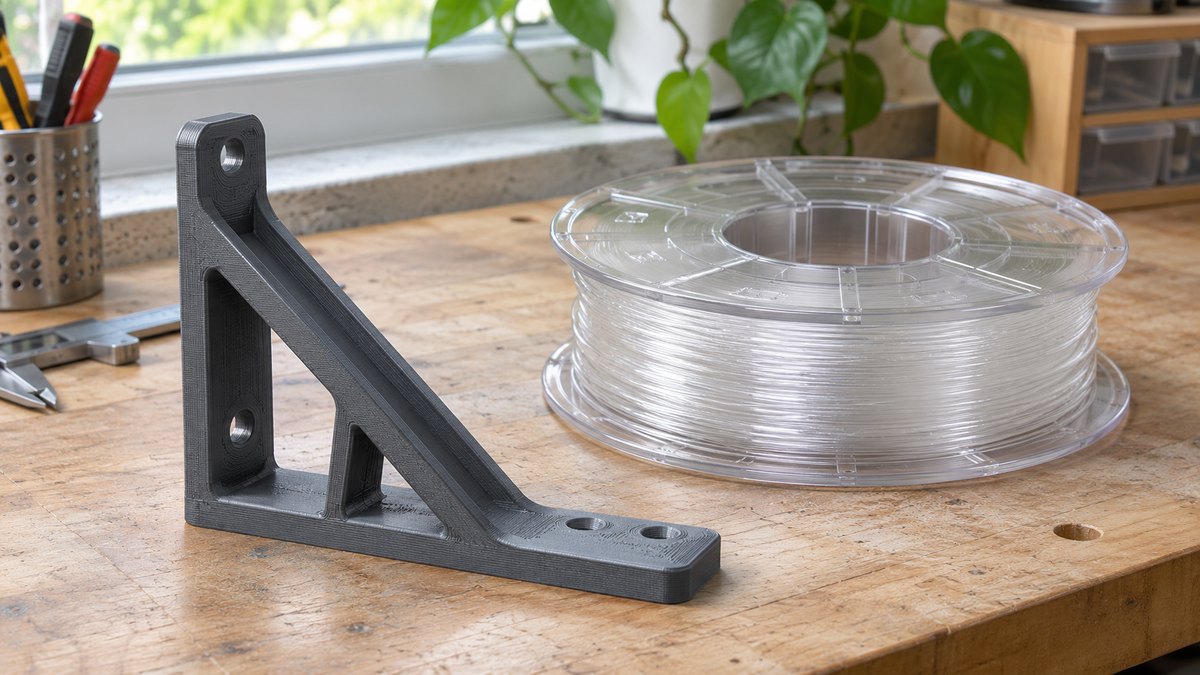
PETG часто используют для держателей, защитных накладок, креплений и других бытовых деталей, которым нужна большая вязкость. Он может быть полезен, если изделие иногда сгибается или находится в более тёплом помещении. Однако слова «прочнее» недостаточно: направление нагрузки, толщина стенок, заполнение и сцепление слоёв могут быть важнее самого названия пластика.
Для улицы оценивают не только материал, но и солнце, влажность, мороз, циклы нагрева и химические вещества. Разные PETG и красители стареют неодинаково. Проверяйте данные производителя и не используйте напечатанное крепление там, где его разрушение может привести к травме или повреждению дорогой техники.
Влагостойкая нить не гарантирует герметичность изделия. Между линиями и слоями остаются микрозазоры, поэтому контейнер или соединение нужно отдельно проверить на протечки. Параметры печати, форма изделия и последующая обработка могут изменить результат.
Температуры сопла и стола
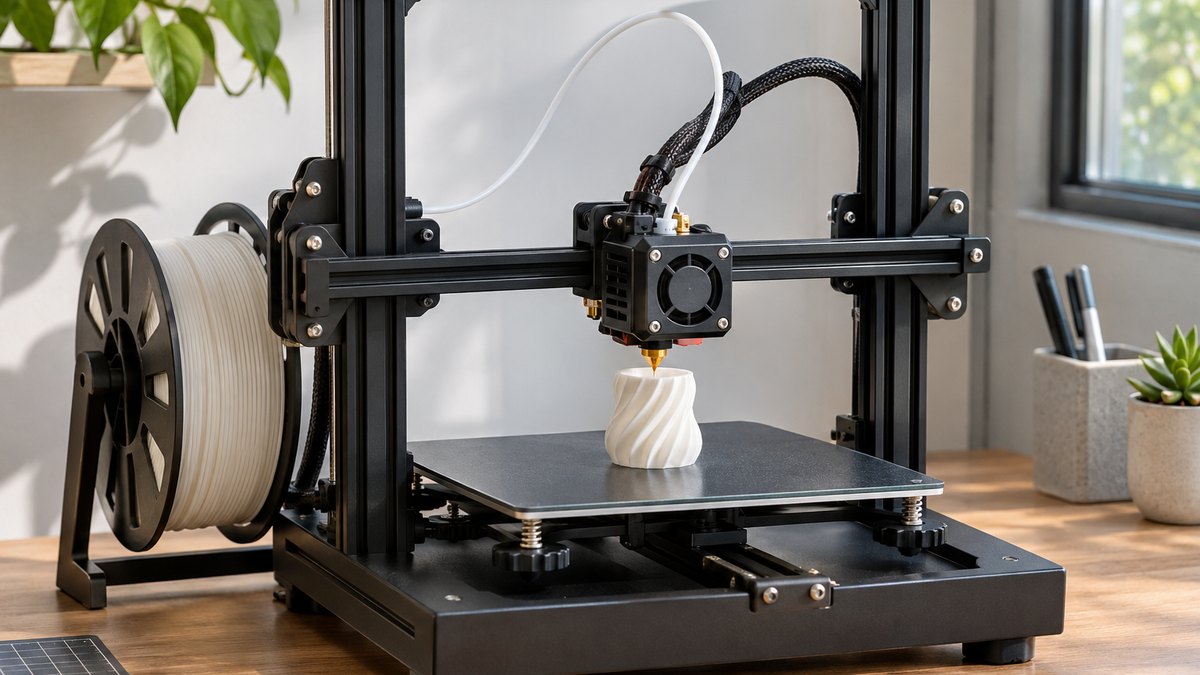
Начинайте с профиля катушки или рекомендаций производителя. Для ориентира в справочнике Prusa указан диапазон сопла примерно 185–235 °C для PLA и 215–270 °C для PETG. Это не универсальный рецепт: у конкретной нити границы могут быть уже, а скорость, конструкция хотэнда и охлаждение меняют оптимальную настройку.
Подогрев стола для PLA обычно ниже, чем для PETG. В справочнике Prusa приведены ориентиры 50–60 °C и 70–90 °C соответственно. Используйте только значения, допустимые для вашей пластины и принтера, и корректируйте их небольшими шагами после пробной печати. Не касайтесь горячего сопла и стола, дождитесь остывания перед очисткой или снятием детали.
Если качество нестабильно, начните с небольшого температурного теста. Слишком низкая температура может ухудшить соединение линий, слишком высокая — усилить подтекание и испортить мелкие элементы. Изменяйте по одному параметру, записывайте результат и сохраняйте удачный профиль для конкретной катушки.
Адгезия и первый слой
Хороший первый слой начинается с чистой поверхности, правильной калибровки и подходящей пластины. Удалите загрязнения по инструкции производителя принтера. Проверьте высоту сопла и равномерность слоя по всей рабочей области. Если пластик отрывается, не начинайте сразу с максимальной температуры: сначала исключите неверный зазор, грязь, сквозняк и неподходящий профиль.
PETG может сильно сцепляться с гладкой PEI-поверхностью и повредить её при снятии. У некоторых принтеров рекомендуют текстурированный или сатиновый лист, а для отдельных покрытий — разделительный слой. Смотрите инструкцию именно к вашей пластине: универсальный совет нанести клей на любой стол может оказаться неверным.
Дайте детали и пластине остыть, прежде чем отделять изделие. Не поддевайте его с чрезмерным усилием и не используйте острый инструмент без необходимости. Если при печати с PLA или PETG регулярно повреждается поверхность, проверьте совместимость листа, температуру стола и высоту первого слоя.
Почему появляются нити и как их уменьшить
Тонкие перемычки между отдельными участками чаще замечают на PETG, хотя проблема встречается и с другими материалами. Начните с состояния нити: влажный пластик может давать пузырьки, неровную поверхность и нестабильную экструзию. Затем проверьте температуру сопла, профиль материала и перемещения в слайсере.
Ретракт — короткий обратный ход нити перед перемещением — помогает уменьшить подтекание, но его параметры зависят от устройства подачи. Для прямой и боуден-системы настройки различаются. Слишком большой ретракт способен создать другие проблемы, поэтому разумнее начать со штатного профиля и короткого теста, чем копировать случайные значения из интернета.
Обдув тоже подбирают под материал и модель. PLA часто использует более активное охлаждение для мелких нависаний. PETG требует баланса между внешним видом и сцеплением слоёв. Если деталь несёт нагрузку, оцените не только отсутствие нитей, но и прочность пробного образца.
Как хранить и сушить пластик
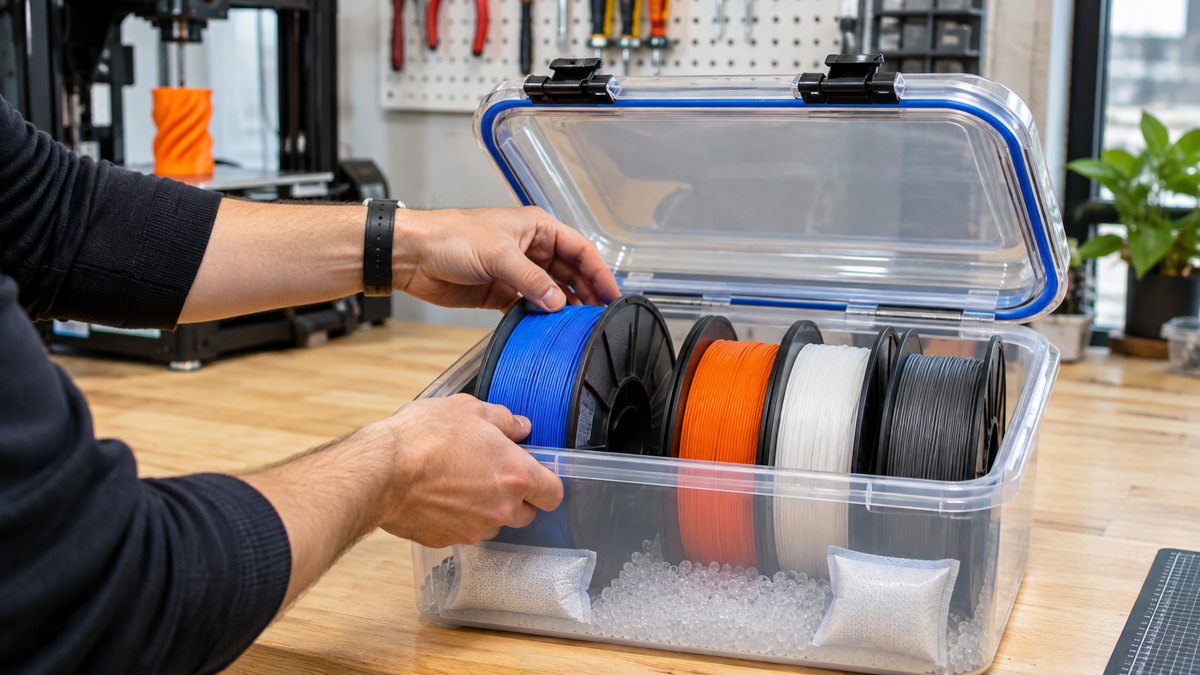
Закрывайте катушку в герметичном контейнере или пакете с осушителем, особенно если печатаете нерегулярно. Следите за состоянием осушителя и не оставляйте нить надолго во влажном помещении. Хранение помогает замедлить поглощение влаги, но не всегда восстанавливает уже отсыревшую катушку.
Признаки влажной нити могут включать потрескивание у сопла, пузырьки, шершавую поверхность и рост количества нитей. Эти симптомы не доказывают проблему с влагой: похожий результат бывает из-за температуры или настройки подачи. Сначала сравните результаты на сухом материале и проверьте профиль.
Для сушки используйте устройство, рассчитанное на филамент, и рекомендации конкретной катушки. Prusa приводит пример 45 °C для PLA и 55 °C для PETG в течение шести часов, но допустимые условия зависят от марки, катушки и сушилки. Обычная духовка может заметно колебать температуру и деформировать пластик или катушку; не используйте случайные режимы и не оставляйте оборудование без контроля.
Прочность и безопасность готовой детали
Напечатанное изделие неодинаково сопротивляется нагрузке в разных направлениях: разрушение нередко происходит между слоями. При проектировании ориентируйте модель так, чтобы рабочая сила не стремилась разорвать слои, увеличивайте толщину стенок там, где это оправданно, и избегайте резких переходов сечения. Для проверки напечатайте и испытайте образец до использования по назначению.
Сопоставляйте изделия с одинаковыми условиями: геометрией, числом стенок, заполнением, температурой и ориентацией. Иначе сравнение PLA и PETG может отражать различия настроек, а не свойств материала. Для креплений, подверженных вибрации, нагреву или постоянной нагрузке, запас прочности и периодическая проверка особенно важны.
Не считайте бытовую FDM-печать автоматически пригодной для контакта с пищей или питьевой водой. На безопасность влияют добавки, сопло, загрязнения и поры между слоями. Prusa не рекомендует обычные напечатанные изделия для прямого контакта с продуктами без специальной оценки процесса. Во время печати обеспечьте проветривание в соответствии с рекомендациями производителя оборудования и материала.
Как выбрать катушку и принтер
Проверьте диаметр нити, допустимые температуры, размер и тип катушки, совместимость с системой подачи и наличие профиля материала в слайсере. Для многокрасочной печати важно убедиться, что катушка совместима с конкретной системой: форма, ширина и материал боковин могут иметь значение. Перед большим проектом купите небольшую катушку и сделайте пробную деталь.
При выборе оборудования сравните рабочую область, конструкцию стола и поддерживаемые материалы. Например, Bambu Lab A1 Combo и Bambu Lab P1S относятся к разным конструкциям, поэтому проверьте описание выбранного комплекта и его ограничения. Каталог 3D-принтеров поможет сравнить варианты по размеру и назначению, а наличие конкретного пластика и катушек уточняйте перед заказом.


